Tabla de contenidos
Cuando una línea de producción se ralentiza debido a los atascos de clavos en espiral, el problema rara vez es “sólo el clavador”. En los talleres de paletas, cercas, líneas de embalaje y equipos de techado, los problemas de alimentación a menudo provienen de una combinación de especificaciones de clavos, calidad de colocación, presión de aire, condiciones de almacenamiento y desgaste de herramientas. Esta guía explica cómo diagnosticar los atascos de clavos en espiral en un orden práctico, para que los compradores y gerentes de taller puedan separar los problemas de herramientas de los problemas de sujetadores antes de perder más tiempo en el retrabajo.
¿qué cuenta como mermelada de uñas en espiral?
Un verdadero atasco ocurre cuando el clavador no puede alimentar o accionar limpiamente el siguiente sujetador. Es posible que vea un clavo doblado en la nariz, dos clavos intentando ingresar al canal del controlador, una soldadura de alambre rota, un accionamiento incompleto o una bobina que deja de avanzar dentro del cargador. Algunos operadores consideran que cada fallo de encendido es un atasco, pero eso dificulta la resolución de problemas. Los atascos de clavos en espiral deben registrarse según el síntoma: parada de alimentación, doble alimentación, vástago doblado, obstrucción de la cabeza o accionamiento poco profundo.
Esa distinción es importante porque cada síntoma apunta a una causa diferente. Un accionamiento poco profundo puede estar relacionado con el suministro de aire. Una doble alimentación puede indicar un ángulo de colocación incorrecto, piezas dañadas del cargador o una bobina inconsistente. Un vástago doblado puede provenir de una longitud de clavo incorrecta, un destornillador desgastado o contacto con nudos densos o herrajes metálicos en la pieza de trabajo. Cuanto más exactamente describa el equipo los atascos de clavos en espiral, más rápido se hará visible la causa raíz.
Comience con la especificación de uñas
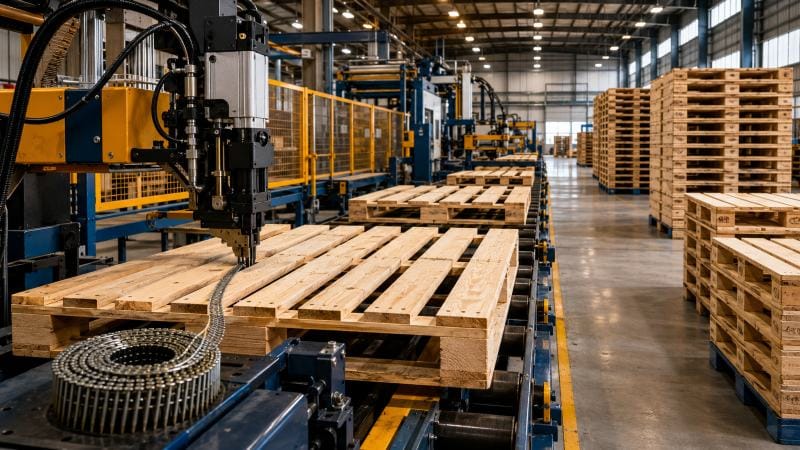
La forma más rápida de reducir los atascos de clavos de la bobina es confirmar que el clavo coincide con la herramienta antes de ajustar cualquier otra cosa. Verifique el diámetro del vástago, la longitud, el diámetro del cabezal, el ángulo de colocación, el tipo de bobina y el espacio entre cables con el manual del clavador. Los clavadores de bobina están diseñados alrededor de una ruta de alimentación específica. Si el vástago es demasiado grueso, el cabezal es demasiado grande o el ángulo de colocación es incorrecto, el cargador puede aceptar la bobina pero aún así falla por debajo de la velocidad.
Para compras industriales, evite aprobar un envío únicamente por la longitud del clavo y el acabado de la superficie. Solicite la especificación técnica completa y compárela con los modelos de herramientas utilizados por su línea de producción. Si su equipo utiliza varios modelos de clavadoras, pruebe la misma bobina en cada modelo bajo presión de aire normal y velocidad de trabajo normal antes de repetir el pedido. Esta sencilla prueba detecta muchos atascos de clavos en espiral antes de que lleguen al sitio del cliente.
Verifique la calidad de la cotejo y la forma de la bobina
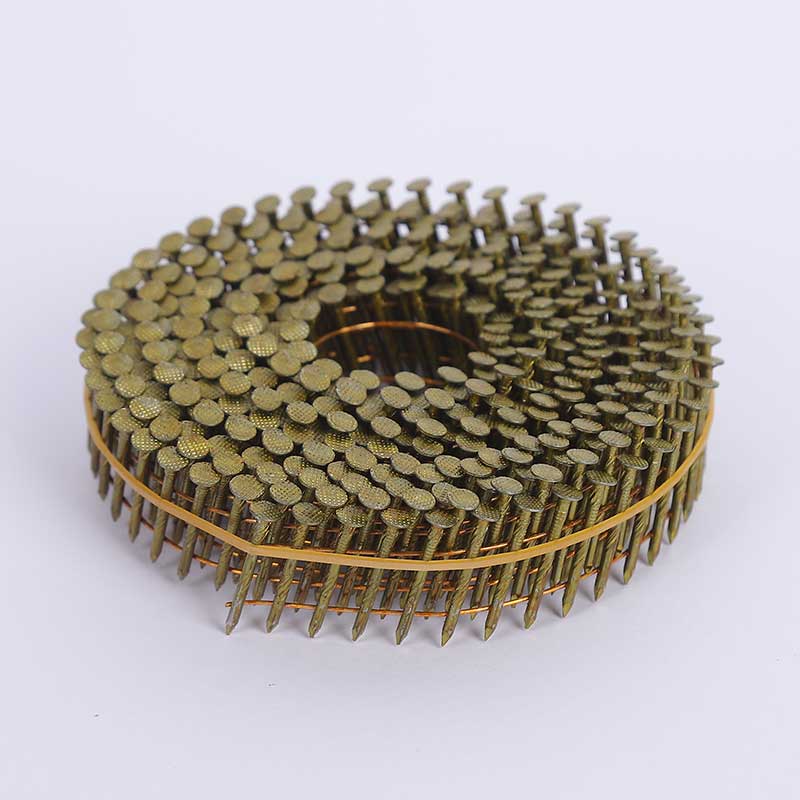
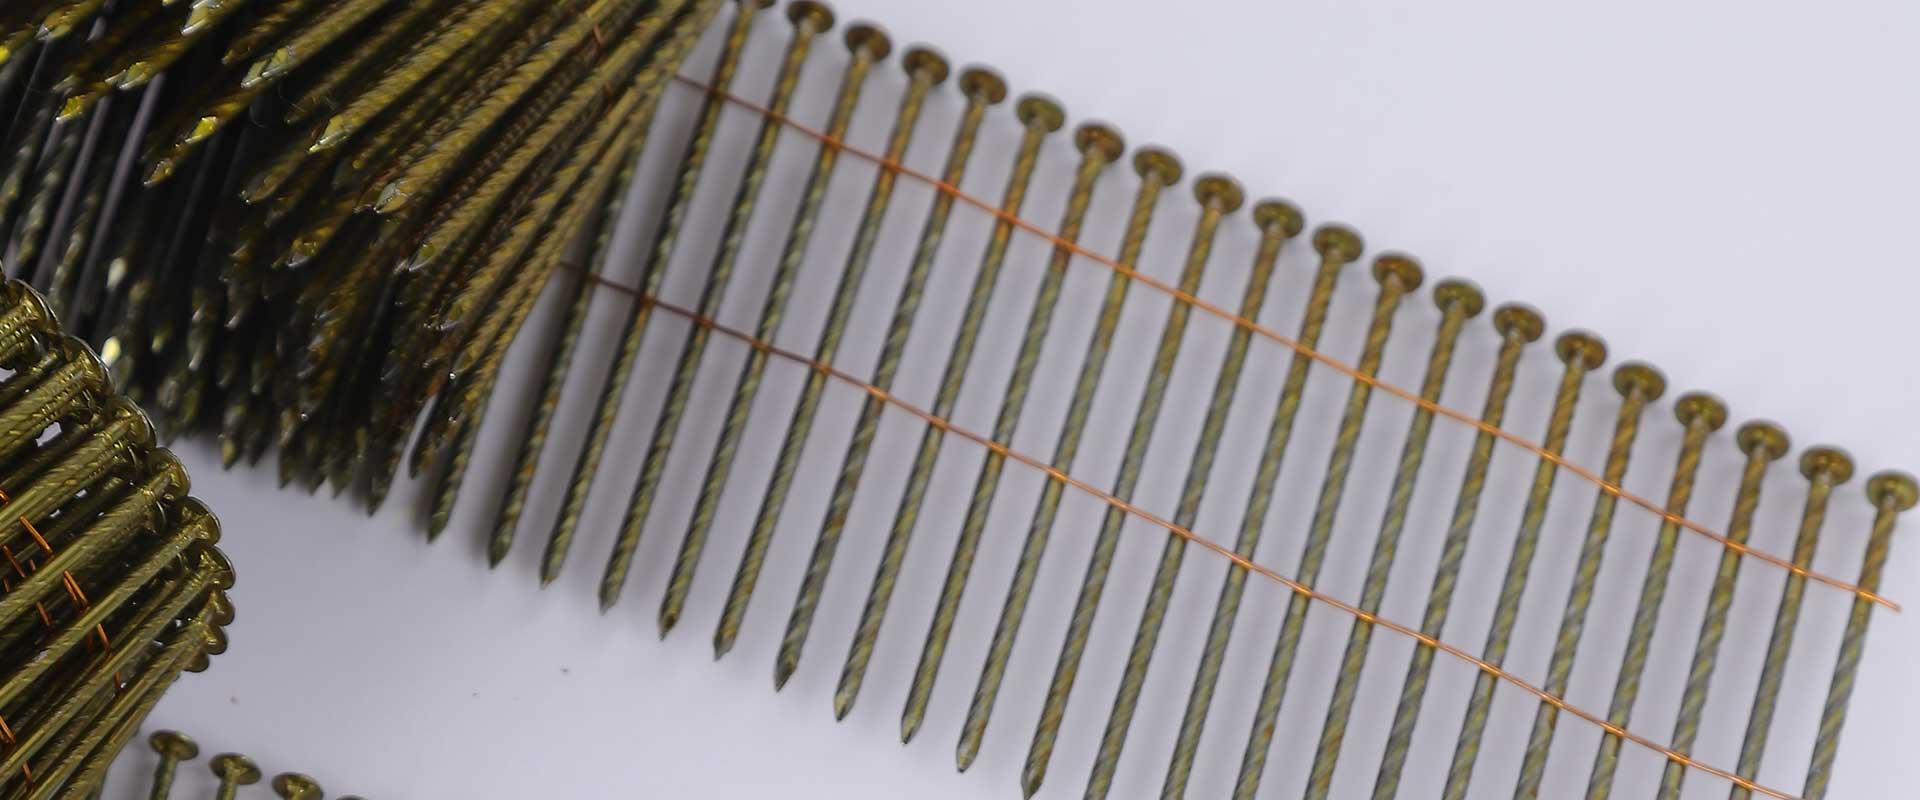
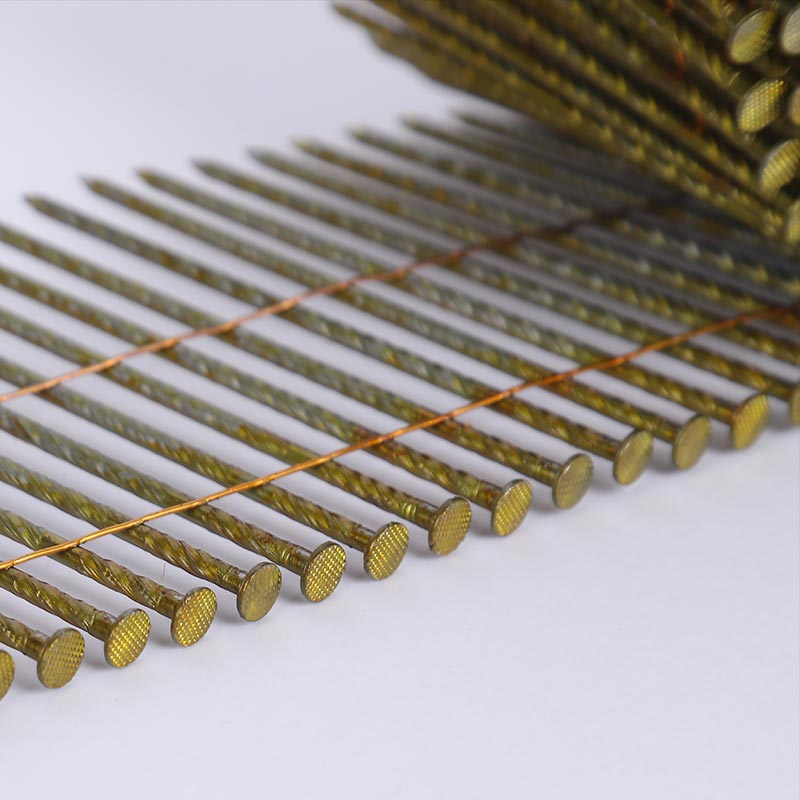
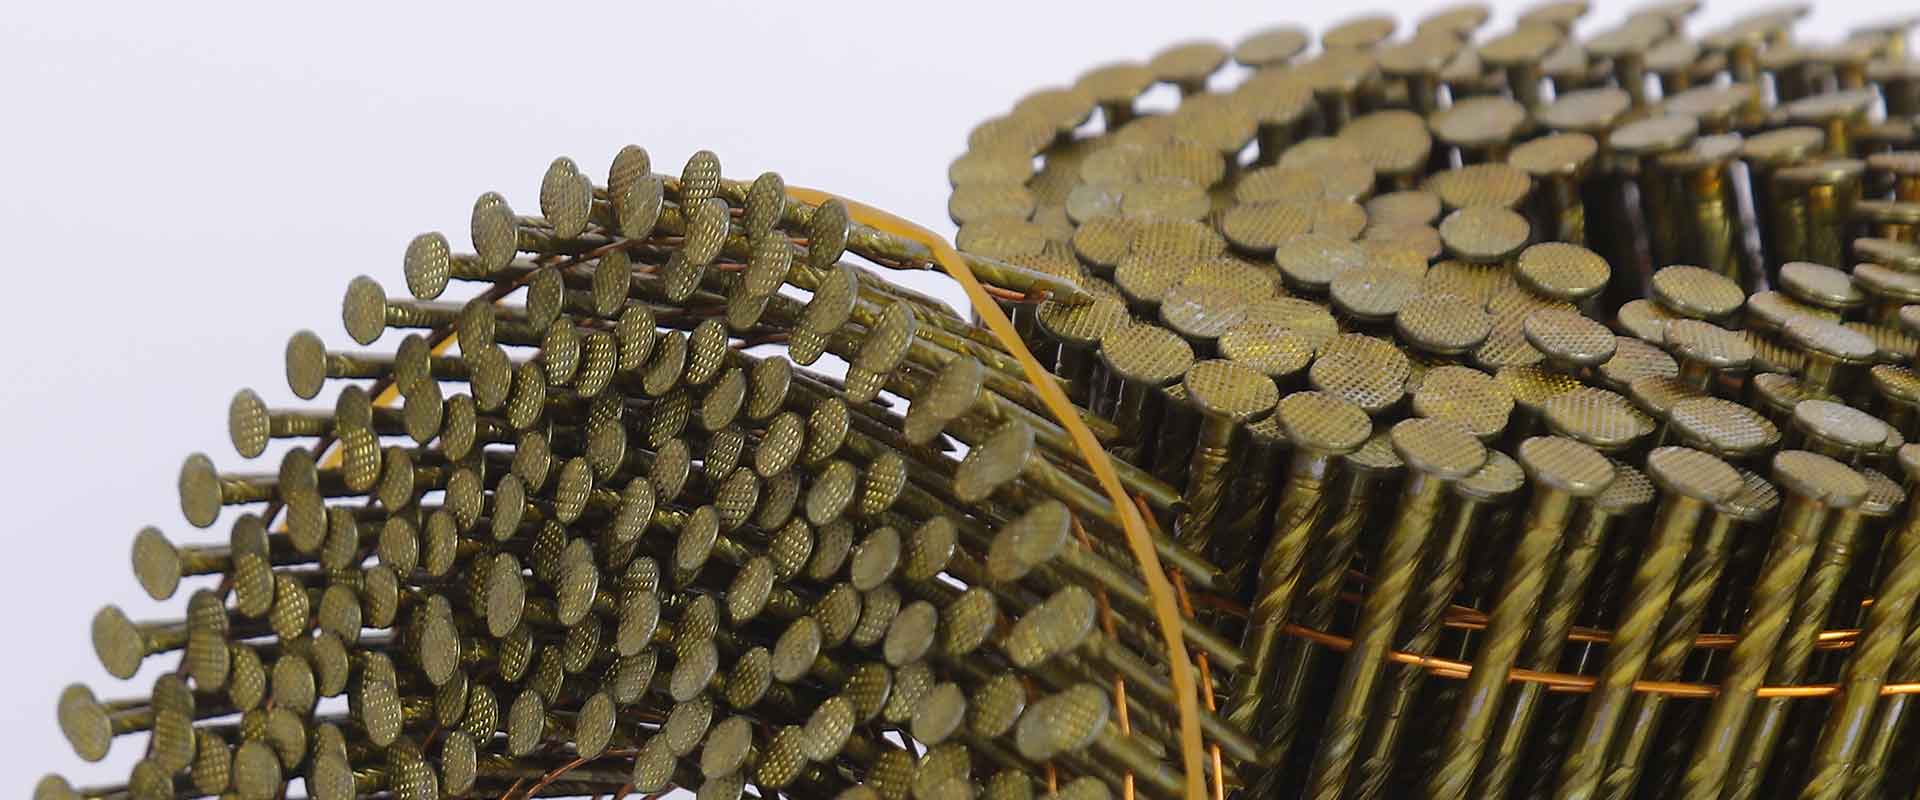
Muchas atascos de clavos en espiral comienzan antes de que el clavo llegue a la nariz. Una buena bobina debe desenrollarse suavemente sin dobleces pronunciados, secciones sueltas, bordes triturados o soldaduras de alambre desiguales. Si la bobina está demasiado apretada, puede resistir la alimentación. Si está demasiado flojo, puede desplazarse dentro del cargador y presentar el siguiente clavo en el ángulo equivocado.
Los clavos revestidos con alambre deben tener puntos de soldadura consistentes. Los clavos revestidos de plástico deben tener tiras estables que no se agrieten prematuramente durante la manipulación. Al inspeccionar muestras, pase varios clavos a mano y busque espacios irregulares. Si las atascos de clavos en espiral aparecen principalmente a alta velocidad, el espaciado inconsistente suele ser una de las primeras cosas a investigar.
| Síntoma | Causa probable | Primer cheque |
|---|---|---|
| Doble alimentación | Ángulo de colación incorrecto o trinquete de alimentación desgastado | Compare el ángulo de la uña con el manual de herramientas |
| Uña doblada en la nariz | Diámetro incorrecto, sustrato duro o controlador desgastado | Inspeccione el tamaño de la hoja del conductor y del vástago |
| La bobina deja de desenrollarse | Bobina dañada, cuerda floja o cargador sucio | Pruebe una bobina nueva y una pista de cargador limpia |
| Unidad poco profunda | Baja presión de aire, pérdida prolongada de mangueras o longitud incorrecta de las uñas | Mida la presión en la herramienta bajo carga |
Revise la presión del aire y el mantenimiento de herramientas
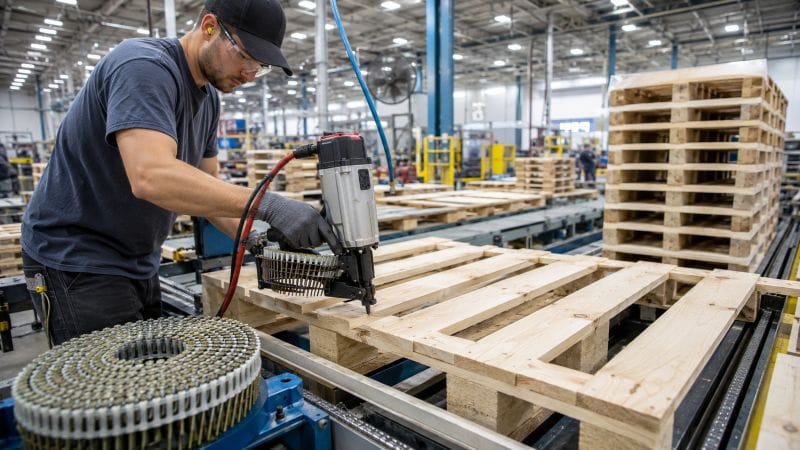
Un clavador neumático depende de aire comprimido estable. El concepto general es simple: el aire comprimido alimenta la herramienta y la herramienta convierte ese aire en fuerza motriz. Para obtener una descripción técnica neutral, consulte esta explicación del herramienta neumática. Sin embargo, en el taller la presión en el compresor no siempre es presión en el clavador. Mangueras largas, accesorios de tamaño insuficiente, fugas y agua en la línea pueden hacer que los atascos de clavos en espiral parezcan un problema de sujetadores.
Mida la presión mientras la herramienta realiza el ciclo, no solo cuando está inactiva. Drene la humedad del sistema de aire, verifique los requisitos de lubricación y limpie la punta y el riel del cargador. Con el tiempo se pueden acumular resina, polvo de madera, residuos de recubrimiento y fragmentos de colocación rotos. Una ruta de alimentación limpia es especialmente importante al cambiar entre diferentes revestimientos de uñas o estilos de vástago porque las mermeladas de uñas en espiral relacionadas con los residuos pueden desarrollarse gradualmente.
No ignore el almacenamiento y la manipulación
Incluso los clavos bien hechos pueden resultar difíciles de alimentar después de un almacenamiento deficiente. Las cajas que se caen, comprimen o exponen a la humedad pueden contener bobinas que parecen aceptables a primera vista pero que tienen pequeñas distorsiones. El óxido, el embalaje hinchado y los bordes triturados de la bobina aumentan el riesgo de atascos de las uñas de la bobina porque el cargador depende de un movimiento predecible.
Guarde las cajas en un área seca, manténgalas alejadas del piso y evite apilar cargas de manera que deformen las bobinas. Abra una caja de cada lote antes de su uso completo en producción. Si los atascos de clavos de la bobina comienzan después de un nuevo envío, compare la nueva bobina con el lote anterior en cuanto a diámetro del devanado, consistencia de la soldadura, alineación del cabezal y condición de la superficie. La comparación de lotes suele ser la ruta más corta para separar los daños del envío del desgaste de las herramientas.
Cómo los compradores pueden reducir el riesgo de atascos antes de realizar el pedido
Para importadores, distribuidores y compradores de fábricas, el objetivo no es sólo encontrar clavos que cumplan con un dibujo. El objetivo es encontrar clavos que funcionen consistentemente en herramientas reales. Antes de realizar el pedido, comparta su modelo de clavadora, tipo de vástago requerido, recubrimiento, preferencia de embalaje y aplicación con el proveedor. Si se está abasteciendo para la producción de paletas, comience con los requisitos de aplicación descritos en nuestro aplicaciones de uñas págelos y combínelos con el formato de bobina adecuado.
Al evaluar las muestras, hágalas pasar por condiciones normales de producción en lugar de una prueba de banco corta. Rejillas de clavos de bobina de seguimiento por caja, no solo por turno, para que pueda identificar patrones a nivel de lote. Para productos recubiertos, verifique que el recubrimiento soporte el ambiente de trabajo sin crear residuos excesivos en la herramienta. También puedes revisar nuestro clavos helicoidales recubiertos página para un punto de partida al comparar la resistencia a la corrosión y los casos de uso industrial.
El embalaje también merece atención. Las cajas de cartón resistentes, el envoltorio interno estable y las etiquetas transparentes de los lotes facilitan la prevención de atascos de clavos en espiral durante el transporte y rastrean cualquier problema que aparezca después de la entrega.
Una secuencia práctica de solución de problemas
Utilice un proceso controlado en lugar de cambiar varias variables a la vez. Primero, instale una bobina nueva de la misma caja. Si el problema continúa, pruebe con una bobina de otra caja del mismo lote. A continuación, limpie el cargador y la punta y luego verifique la presión en la herramienta mientras dispara. Después de eso, inspeccione la hoja impulsora, el trinquete de alimentación, la placa nasal y el resorte del cargador. Si quedan atascos de clavos en espiral, pruebe una muestra de otro lote de producción u otra especificación que se confirme que se ajusta a la herramienta.
Documente el resultado de cada paso. Un pequeño registro puede mostrar si el problema sigue la especificación del clavador, el operador, la caja o el clavo. Esto es útil cuando se comunica con un proveedor porque convierte una queja general en evidencia procesable. Las notas claras también evitan que los atascos recurrentes de clavos en espiral se descarten como un error aleatorio del operador.
Si dos operadores ven el mismo patrón en diferentes herramientas, traten los atascos de clavos en espiral como una señal de proceso en lugar de una queja aislada sobre herramientas. Esa mentalidad ayuda a los equipos de mantenimiento a solucionar los atascos de clavos en espiral con evidencia en lugar de conjeturas.
Conclusión final
La mayoría de los atascos de clavos en espiral se deben a una falta de coincidencia de especificaciones, una clasificación inestable, un almacenamiento deficiente, componentes de alimentación sucios o un suministro de aire inconsistente. La mejor prevención es una combinación de selección correcta de clavos, comunicación con proveedores, pruebas de muestras y cuidado rutinario de las herramientas. Si necesita un formato de bobina para paletas, cercas, techos, embalajes u otros trabajos de sujeción industrial, revise nuestro productos de uñas metálicas y confirme los detalles técnicos antes de pasar a la compra al por mayor. Este enfoque reduce los atascos de clavos en espiral y al mismo tiempo ayuda a los compradores a elegir clavos que se ajusten a las condiciones reales de producción.